专注做好牙盘40年——无锡莱斯克工厂参观侧记
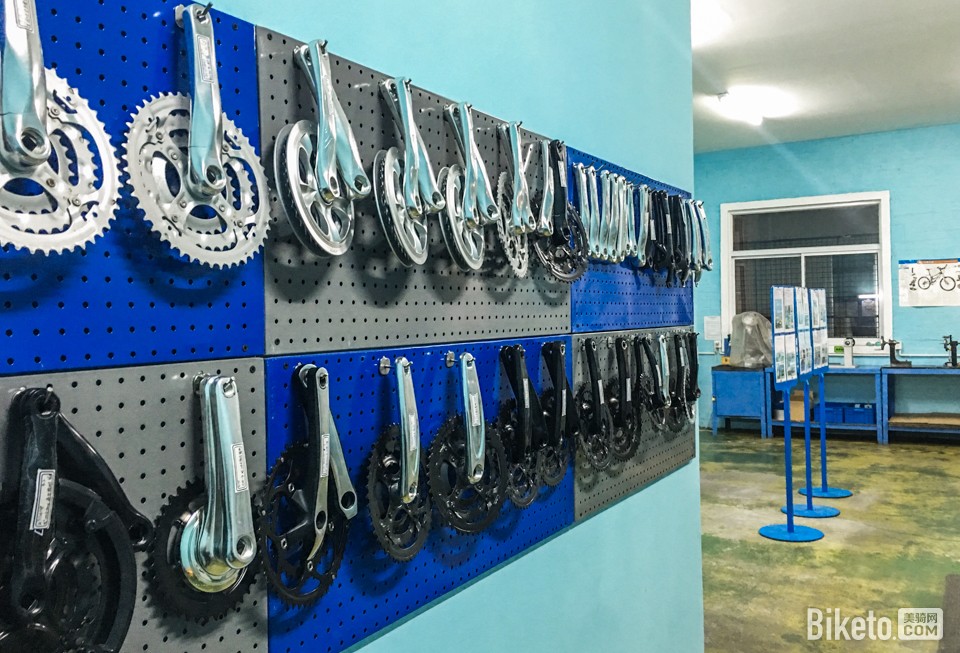
在自行车传动系统中,牙盘看似只是几个齿片与曲柄的组合,却直接关乎踩踏效率、变速顺畅度与骑行安全。一个看似简单的部件,要做到四十年如一日地精进,背后是制造理念与工艺积淀的长期支撑。笔者走进无锡莱斯克工厂,近距离感受这家专注牙盘制造四十年的企业如何在自动化与精益化之间找到平衡,也由此观察当前自行车零部件行业的一些动态。
走进厂区,首先映入眼帘的是整洁有序的生产布局。与许多传统机加工车间不同,莱斯克的生产线呈现出明显的“单元化”特征:下料、冲压、热处理、精加工、表面处理、检测等环节按工艺路线分区排列,物料流转路径短而清晰。厂方负责人介绍,这种布局并非一蹴而就,而是伴随产品结构升级逐步调整形成。早期工厂以普车和铣床为主,依赖老师傅的经验把控尺寸;如今数控设备与专用工装成为主力,工装夹具的自制比例较高,既保证了加工一致性,也让换型更加灵活。
牙盘制造的关键在于“轻”与“强”的平衡,以及对齿形精度的稳定控制。在材料仓,可以看到不同牌号的铝合金板材分区存放,标识清楚,入库前均经过成分与硬度抽检。下料后,坯料进入冲压或锻造工序,形成齿盘毛坯。随后的热处理环节,参数被严格记录,炉温曲线可追溯到每一批次产品。厂方技术员强调,牙盘的疲劳寿命很大程度取决于热处理是否均匀,而均匀性靠的正是设备稳定性和工艺纪律,而非事后挑选。精加工区是车间里最安静的区域之一。数控机床在程序控制下完成齿形铣削与端面加工,操作员只需在首件检验与巡检时介入。现场看到,齿形检测规和轮廓仪配合使用,关键尺寸实行全检或高频抽检。负责人表示,TT牙盘、窄版链条兼容性等问题近年来客户问得越来越细,推动工厂在齿形修形与齿尖倒角上持续优化。
除了机械加工,热处理后的直线度校正与表面处理也很考验功夫。阳极氧化线与喷砂工位都已纳入日常工艺管理,颜色批次间差异通过标准样板比对来控制压。现场质控人员介绍,盐雾试验和附着力测试按周期执行台账清晰,有问题可以从上一批次的工艺参数倒推核查,而不是等到客户装机后才被动暴露。由此看出一件看似并不核心的结构件也有人这么多问与功夫,只有在现场看原料、到成品全链条追踪的时候,才能真切感受到物以上三不管的琐碎质量工作才是真正阻止隐蔽性和交付可信背后的底色秩序由谁来主。
如若转载,请注明出处:http://www.cqshuanghuixin.com/product/1.html
更新时间:2026-11-11 14:12:21